

Položte lehkou netkanou textilii z nákupní tašky vedle silné jehlou vpichované geotextilie a díváte se na dvě zcela odlišné skupiny netkaných textilií, i když žádná neobsahuje jedinou tkanou nit. Základní rozdíl lze vyjádřit jednou větou: spunbond tkanina je vyrobena z nekonečných vláken extrudovaných z roztaveného polymeru a spojených teplem, zatímco vpichovaná tkanina je vyrobena z krátkých staplových vláken mykaných do sítě a mechanicky zapletených ostnatými jehlami. Z tohoto jediného rozdílu vyplývá vše praktické: dosažitelný hmotnostní rozsah, pevnostní profil, pórovitost, možnosti surovin, investiční úroveň a nakonec konečné produkty, kterým může každá tkanina sloužit. Tato příručka prochází oběma procesy, porovnává vlastnosti vedle sebe a uzavírá kontrolní seznam nákupu, který můžete použít, než se pustíte do jakékoli technologie.
Dva procesy, dvě logiky: Vlákna vs střižová vlákna
Proces spunbond: polymer na tkaninu v jedné linii
Výroba spunbond začíná polymerovými peletami, nejčastěji polypropylenem (PP) nebo polyesterem (PET). Pelety se taví a vytlačují přes zvlákňovací trysku se stovkami malých otvorů, čímž se vytvářejí souvislá vlákna. Tato vlákna jsou natahována vysokorychlostním vzduchem pro orientaci polymerních řetězců - krok, který dává spunbondu jeho dobrou pevnost v tahu vzhledem k jeho hmotnosti - a pak jsou náhodně ukládána na pohybující se pás. Tkanina je spojena okamžitě, obvykle horkými kalandrovacími válci, které svařují vlákna křížící se do malých spojovacích bodů, což je důvod, proč povrch spunbond vykazuje pravidelný vzor teček. Protože spřádání, formování rouna a spojování probíhá na jedné integrované lince vysokou rychlostí, je spunbond velmi účinný pro lehké tkaniny, typicky od asi 10 do 200 gsm.
Proces děrování: mykání, křížové lapování a ostnaté jehly
Vpichovaná tkanina jde opačnou cestou: začíná od balíků střižových vláken - krátce střižených vláken, jako je polyester a polypropylen, plus přírodních nebo recyklovaných vláken, jako je vlna a juta. Balíky se nejprve otevřou a smíchají v a stroj na míchání vláken , protože rovnoměrná směs vláken je to, co udržuje konečné vlastnosti pásu konzistentní. Směs je mykaná do lehkého pásu, který je pak křížově lapován - složená vrstva po vrstvě - aby se vytvořila hmotnost a nadýchání před lepením.
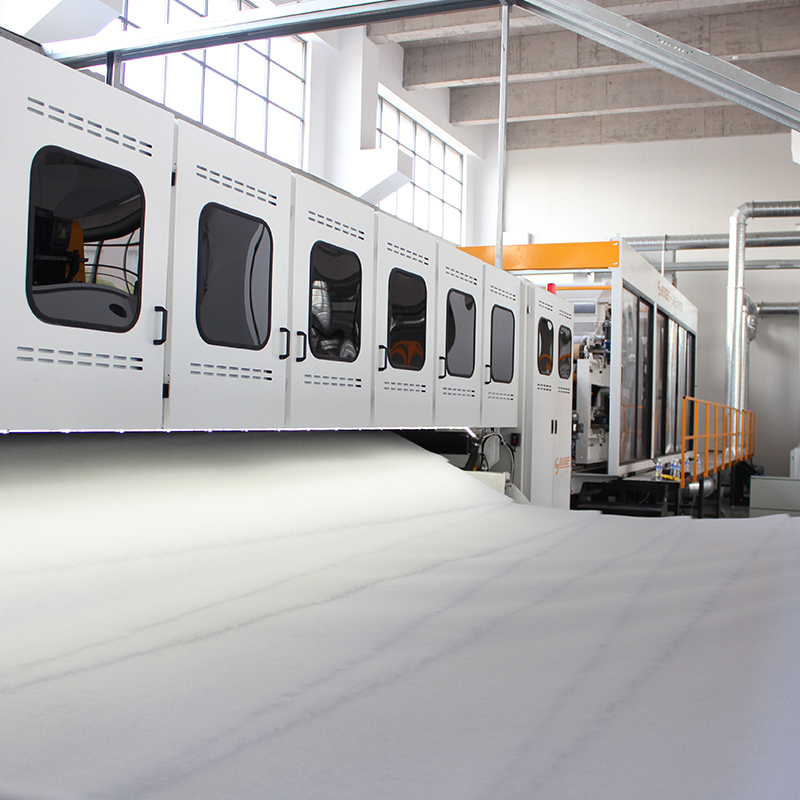 HYPW Cross Lapper pro Uniform Fiber Batt Building Před jehlováním musí být mykané pásy složeny do vrstev, aby se dosáhlo požadované hmotnosti a objemu. Tento křížový lapač ohýbá pásy rovnoměrně pomocí servořízení a antistatických závěsů, čímž poskytuje stejnoměrné, hladké rouny připravené k lepení. Zobrazit produkt →
Krok lepení je to, co dává tkanině její jméno. Jehlový tkalcovský stav žene tisíce ostnatých jehel dovnitř a ven z pavučiny; hroty zachycují vlákna a protahují je vrstvami, čímž mechanicky spojují strukturu bez lepidla nebo tepla. Tloušťku, hustotu a sílu lze vyladit pomocí hustoty jehly, hloubky průniku a směsi vláken.
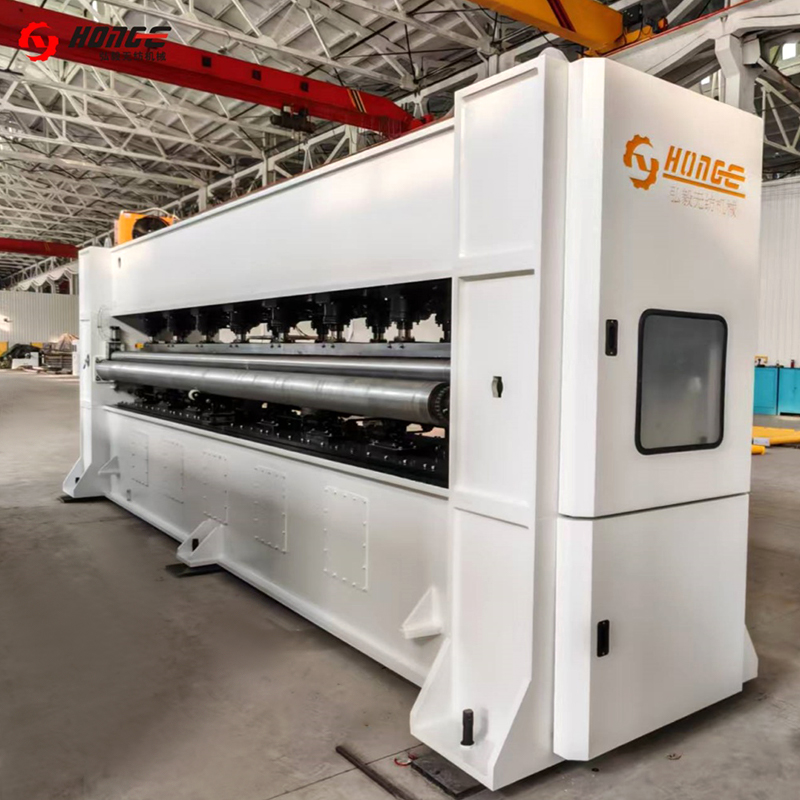 HYZC jehlový děrovací stroj pro lepení tkanin Toto je stroj, který mechanicky spojuje vrstvený pás s ostnatými jehlami, není potřeba žádné lepidlo ani teplo. S pracovní šířkou až 8500 mm a nastavitelnou hustotou a zdvihem jehly ovládá tloušťku, hustotu a sílu. Zobrazit produkt →
Po jehlování mnoho výrobců přidává tepelné vytvrzení, žehlení nebo kalandrování pro stabilizaci rozměrů a vyhlazení povrchu, poté navíjí a rozřezává látku na šířku.
Srovnání nemovitostí na první pohled
Protože jedna tkanina je spojena tavnými vlákny a druhá spletením staplových vláken, jejich komerční profily se sotva překrývají. Níže uvedená tabulka shrnuje rozdíly, které kupující nejčastěji potřebují porovnávat.
| Majetek | Netkaná textilie spunbond | Vpichovaná netkaná textilie |
|---|---|---|
| Forma vlákna | Kontinuální vlákna | Krátká staplová vlákna |
| Způsob lepení | Tepelné: válečky kalandru svařují křížení vláken | Mechanické: ostnaté jehly propojují vlákna |
| Typická plošná hmotnost | Asi 10-200 g/m2 | Asi 80-1500 g/m2 |
| Tloušťka a loft | Tenký, plochý, hustý | Tlustý, vznešený, stlačitelný |
| Povrchový vzhled | Hladké, s pravidelnými spojovacími body | Fuzzy, plstěný |
| Pórovitost | Nízká až střední | Vysoká |
| Suroviny | Pouze zvlákňované polymery (PP, PET) | PET, PP, směsi, přírodní a recyklovaná vlákna |
| Rychlost linky | Velmi vysoká | Mírný |
| Typické konečné použití | Hygienické, lékařské, tašky, zemědělské kryty | Geotextilie, automobilový průmysl, koberce, filtrace, vata |
Hmotnostní rozsahy vysvětlují většinu rozdělení. Linka spunbond je optimalizována pro tenké, jednotné plechové zboží; jeho tlačení na těžké váhy se stává neekonomickým, protože produkce v metrech čtverečních kolabuje. Naproti tomu jehlou děrovaná čára se snadno přizpůsobí těžké látce - jednoduše přidáte vrstvy tkaniny pomocí křížového lapovače a zvýšíte penetraci jehly - proto dominuje každé aplikaci nad zhruba 200 g/m2.
Kde každá tkanina vítězí
Oblast spunbond: lehká, rychlá, velkoobjemová
Spunbond je výchozí volbou všude tam, kde se látka spotřebovává na metr čtvereční v obrovských objemech a při nízké hmotnosti: hygienické výrobky, jako jsou plenky, lékařské pláště a obaly, opakovaně použitelné nákupní tašky, obaly na plodiny a podkladové nebo podšívkové vrstvy pro nábytek a podlahy. Jeho nekonečná vlákna poskytují spolehlivou pevnost v tahu i při 15-30 g/m2 a rychlý, plně integrovaný vlasec udržuje jednotkové náklady nízké. Spunbond se nedaří dobře, je objem: nemůže ekonomicky vyrábět tlusté, vysoké, stlačitelné struktury.
Oblast vpichu: silná, porézní, vláknitá
Vpichované tkaniny vítězí všude tam, kde na tloušťce, prodyšnosti a pružnosti suroviny záleží více než na rychlosti. Typické příklady zahrnují geotextilie pro silniční, železniční a odvodňovací práce, automobilové interiérové díly, jako jsou vložky do kufrů, podložky pod koberce a izolační panely, koberce z jehlové plsti, prachové filtrační média, vata a vycpávky a základy pro syntetickou kůži. Další výhodou je, že proces přijímá vlákna, se kterými si zvlákňovací tryska nemůže poradit – hrubá, přírodní, recyklovaná nebo smíšená vlákna – což snižuje náklady na materiál a podporuje cíle týkající se recyklovaného obsahu. Níže uvedená tabulka poskytuje názorný pohled na to, jak je výstup vpichování typicky distribuován mezi koncová použití.
- Geotextilie a civilní: 30 %
- Automobilové interiéry: 25 %
- Koberce a podlahy: 20 %
- Filtrace: 15%
- Lůžkoviny a nábytek: 10 %
Náklady, rychlost a rizika nákupu
Z pohledu kupujícího zařízení jsou tyto dvě technologie na opačných koncích investičního měřítka. Linka spunbond je jediný, komplexní, vysokokapacitní systém: vysoké kapitálové náklady, vysoká spotřeba energie pro vytlačování a návratnost pouze při velkých objemech lehké tkaniny. Jeho produktové okno je úzké - můžete posouvat plošnou hmotnost v rámci pásma, ale nemůžete proměnit spunbond vlasec na výrobce tlusté plsti.
Vpichovaná linka je modulární a snáze se pěstuje v krocích: otevírání a míchání, mykání, křížové lapování, jehlování a poté dokončovací zařízení, jako jsou pece a žehlící stroje, jak vaše produkty dozrávají. Vstupní náklady jsou nižší, rychlost linky mírná a hlavními opakujícími se náklady jsou jehly, které se opotřebovávají a příležitostně lámou, a kvalita přípravy vlákna. Nerovnoměrné podávání se projevuje přímo jako nerovnoměrná hmotnost pásu, takže komponenty jako a netkaný vibrační podavač nejsou volitelné doplňky, ale záruka kvality.
Základní pravidlo je jednoduché. Pokud je vaším cílovým produktem jednorázová nebo lehká odolná tkanina s gramáží nižší než 100 g/m2, je spunbond efektivní cestou. Pokud se jedná o trvanlivý, hustý nebo vysoký produkt nad zhruba 150 g/m2 - nebo chcete používat recyklovaná a přírodní vlákna - je praktickou volbou vpichování. Pro továrny, které budují kapacitu na výrobu střižových vláken kolem geotextilií, automobilových plstěných plstěných koberců nebo plstěných koberců, spojuje kompletní výrobní linka jehlové plsti celý řetězec od otvírače balíků po navíječku.
 Výrobní linka na vysekávání plsti HYL Pro výrobce, kteří se zaměřují na těžké odolné tkaniny, jako jsou geotextilie a automobilové plsti, tato kompletní řada běží od přípravy vláken přes jehlování až po hotovou plsť, se šířkou až 9000 mm a hmotností od 100 do 1200 g/m2. Zobrazit produkt →
Šestibodový kontrolní seznam, než se rozhodnete
- Cílová plošná hmotnost: méně než 100 g/m2 bodů pro spunbond; více než 150 g/m2 ukazuje na jehlování; mezi tím zhodnoťte oba.
- Životnost produktu: jednorázové použití upřednostňuje rychlost spunbond; produkty s dlouhou životností, které nesou zatížení, podporují mechanické lepení.
- Dodávka vláken: pokud plánujete používat recyklovaná, hrubá nebo přírodní vlákna, je vpichování jedinou možností z těchto dvou.
- Tloušťka a propustnost: filtry, geotextilie a vycpávky potřebují loft, který poskytuje pouze jehlování.
- Objem a rozpočet: velkoobjemová lehká tkanina ospravedlňuje capex spunbond; modulární jehlou děrované linky jsou vhodné pro fázovou investici.
- Flexibilita: vpichování vám umožňuje měnit směs vláken, hmotnost a hustotu na jedné lince – to je užitečné, pokud se váš produktový mix stále vyvíjí.
Často kladené otázky
Je spunbond pevnější než vpichovaná netkaná textilie?
Ne automaticky. Nepřetržitá vlákna spunbondu na gram materiálu při nízké hmotnosti poskytují vynikající pevnost v tahu, a proto 20 gsm spunbond funguje jako obal. Při velké hmotnosti nabízejí vpichované tkaniny vyšší objem, odolnost proti roztržení a prodloužení, protože propletená staplová vlákna se při zatížení natahují a přeorientovávají, místo aby se spoléhala na pevné svarové body.
Může na děrované lince běžet recyklované vlákno?
Ano, a to je jeden z jejích nejsilnějších ekonomických argumentů. Recyklovaná sponka z PET nebo PP, výrobní odřezky znovu otevřené na otvírači okrajů a hrubá přírodní vlákna, vše je dobře vpichováno, pokud otevírání, míchání a podávání udrží směs jednotnou.
Proč je vpichovaná látka silnější při stejné hmotnosti?
Vpichování nechává vlákna odstávat mimo rovinu látky a vytváří trojrozměrnou porézní strukturu. Kalandrové spojování ve spunbondu zplošťuje pás, takže stejné gramy na metr čtvereční vytvářejí mnohem tenčí a hustší list.
Skončí tyto dva procesy někdy ve stejném produktu?
Někdy. Středně těžké zboží dlouhodobé spotřeby lze vyrobit oběma způsoby a některé produkty je kombinují – například vpichované jádro pro loft s lepenou povrchovou vrstvou pro hladkost. Ale u většiny specifikací cíle hmotnosti a výšky jasně ukazují na jeden proces.
Stručně řečeno, netkané textilie typu spunbond a vpichované netkané textilie nejsou konkurenty ani tak jako doplňky rozdělené podle hmotnosti a struktury: zvolte spunbond pro lehké, jednotné, velkoobjemové listy a jehlování pro tlusté, porézní, vlákny ohebné plsti. Pokud se váš plán přiklání k druhé rodině, řetězec vybavení – otevírání, mísení, mykání, křížové lapování, jehlování a dokončování – je modulární, takže jej můžete sestavit krok za krokem, jak váš trh roste.


