

Zpracování netkané textilie je místo, kde se práce výrobní linky stává produktem připraveným pro zákazníka. Jumbo roli vpichované plsti nebo tepelně vázané vaty opouštějící hlavní vlasec je stále třeba rozřezat na šířku, navinout na stanovenou hustotu, nařezat na zvládnutelné velikosti role a v mnoha případech vyžehlit nebo tepelně nastavit, aby se stabilizoval její povrch. Jak dobře je tato konverze provedena, určuje, jak velká část látky se stane prodejným zbožím, jak konzistentní je toto zboží od role k roli a kolik skončí jako okrajový ořez nebo odmítnutý odpad.
Co je to netkaná konverze?
Zpracování netkané textilie refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Na rozdílu záleží, protože při konverzi se stávají viditelné skryté problémy s kvalitou. Pás s nerovnoměrnou plošnou hmotností se nebude navíjet rovnoměrně. Špatně kontrolované napětí může natáhnout lehkou tkaninu a změnit její šířku dříve, než řezačka provede řez. I příprava vlákniny má vliv: když a velkokomorový mixér nemíchá vlákna konzistentně, změny hustoty se přenášejí do konverzní stanice. To je důvod, proč zkušení manažeři závodů považují konverzní výkon za měřítko celé linky, nikoli pouze dokončovacího zařízení.
Konverze se vztahuje na většinu skupin tkanin používaných v průmyslu: vpichované, tepelně pojené, vzduchem kladené, spunbond a foukané z taveniny. Hygienické role vyžadují přesnou kontrolu šířky. Čistící utěrky potřebují čistě zastřižené okraje a stálou tuhost role. Geotextilie potřebují tolerance, které umožňují spolehlivou instalaci v terénu.
Proces přeměny netkané textilie krok za krokem
Konverze netkané role probíhá podle definované sekvence, ať už je linka postavena na řezání, převíjení nebo řezání plechu:
- Odvíjení —jumbo role je namontována na odvíjecím stojanu s brzdou nebo pohonem, který udržuje konstantní napětí.
- Řezání —rotační nože nebo čepele řezané smykem ořezávají pás na cílové šířky.
- Převíjení — štěrbinové pásy jsou navíjeny na jednotlivá jádra s kontrolovaným tahem a tlakem ve svěru.
- Příčné řezání nebo řezání plechu – role se řežou na krátká polena nebo listy pro specifické aplikace.
- Dokončování —žehlení, tepelné vytvrzení nebo lepení hran zlepšuje konzistenci povrchu a rozměrovou stálost.
- Kontrola a balení —okraje, hustota role a rozměry se kontrolují před zabalením a štítkem.
Rovnoměrnost rouna vstupující do pece nebo vpichovací zóny určuje, zda má hotová role stejnoměrnou tloušťku po celé své šířce. A netkaný vibrační podavač je jedním z prvních míst, kde je nastavena rovnoměrnost; pokud se rouno mění, konvertorová stanice to vidí jako kolísání napětí a povrchové vady.
Běžné způsoby převodu
| Metoda | Typický výstup | Běžné produkty |
|---|---|---|
| Řezání role | Hotové role od šířky 50 až 2 000 mm | Hygiena rolls, wipes, industrial roll goods |
| Řezání plechu | Naskládané nebo složené listy | Ubrousky, face masks, interlining |
| Vysekávání | Tvarované součásti | Kosmetické vložky, lékařské obvazy |
| Tepelné nebo ultrazvukové spojování | Utěsněné okraje a laminované sekce | Ochranné kryty, kapsy na filtry |
Konverzní zařízení, které funguje
Spolehlivé konverzní zařízení je definováno třemi schopnostmi: přesná kontrola napětí, čisté řezání a opakovatelné navíjení. Regulace napětí zabraňuje natahování lehkých pásů a teleskopickému vytahování těžkých plstí. Přesnost řezání určuje, zda role skutečně splňuje svou uvedenou šířku. Hustota navíjení ovlivňuje, jak se role chová, když ji zákazník odvíjí vysokou rychlostí.
Ve fázi řezání, a HYFQ řezací stroj využívá přesné umístění čepele proti tvrzenému válci k výrobě čistých, rovných hran bez natavení vláken nebo roztřepeného ořezu. To je nejdůležitější u produktů, jako jsou čisticí utěrky a lékařské ubrousky, kde jediné zbloudilé vlákno na okraji způsobuje odmítnutí kvality.
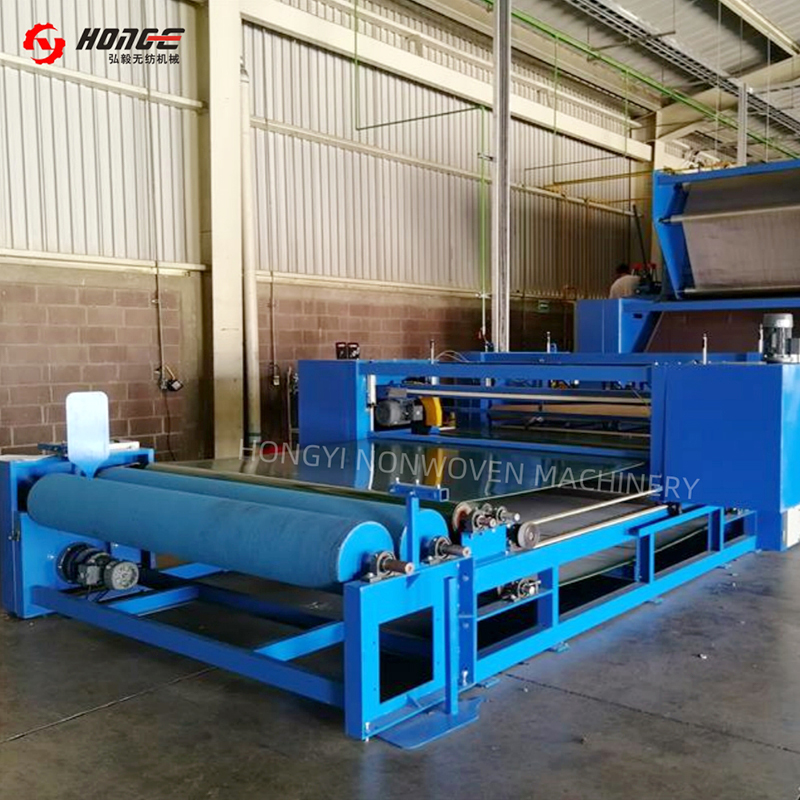 Dodavatel a velkoobchod pro řezání netkaných textilií | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. je čínský dodavatel a výrobce netkaných řezacích strojů. Integrovaná platforma, precizní... Zobrazit produkt →
Roll building je druhá polovina rovnice. A Navíječka a řezačka HYSJ řídí profil napětí v celém navíjecím zdvihu tak, aby každá dokončená role měla jednotnou pevnost od jádra k vnějším vrstvám. Po dosažení nastavené délky stroj řeže a přenáší na nové jádro bez zastavení linky, což přímo snižuje odpad při výměně role.
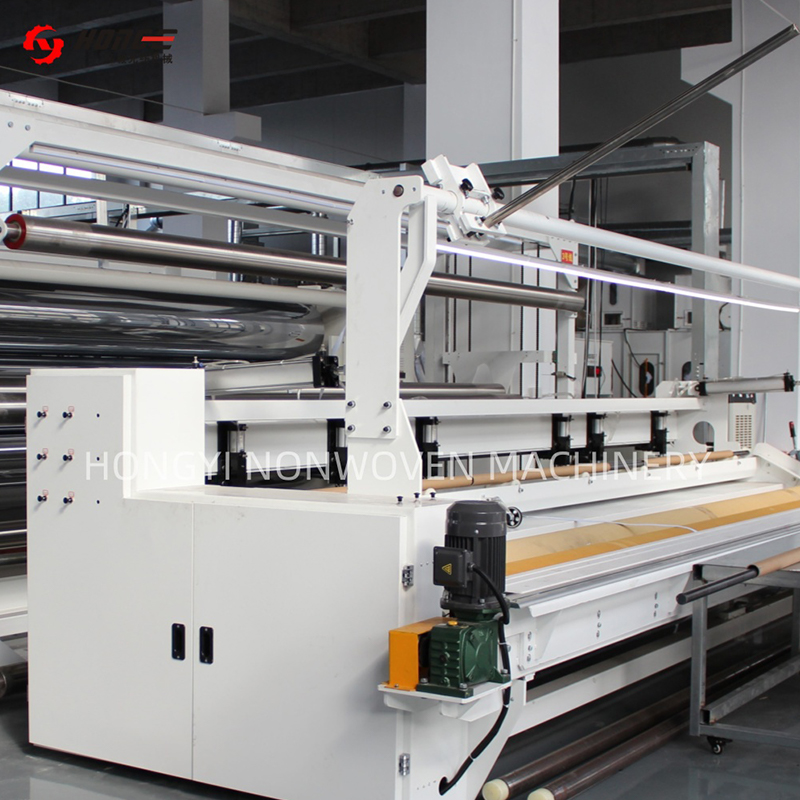 Dodavatel stroje na řezání a navíjení netkaných textilií | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. je dodavatel a výrobce strojů na řezání a navíjení netkaných textilií v Číně. Šířka ≤10m,... Zobrazit produkt →
Tepelně pojená vata a vpichovaná plsť obvykle těží z dokončovacího průchodu. A Žehlicí stroj na netkané textilie HYTG aplikuje řízené teplo a povrchový tlak k vyhlazení uvolněných vláken a stabilizaci tkaniny, takže následné rozřezání vytváří čistší okraj a finální role zůstává rozměrově stabilní při skladování.
 Dodavatel a výrobce žehličky na netkané textilie | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. je čínský dodavatel a výrobce žehlicích strojů na netkané textilie. 2–3 válec, šířka 2000–7... Zobrazit produkt →
Interní konverze versus externí konverze
U výrobce, který již vyrábí netkané zboží v rolích, rozhodnutí přidat nebo rozšířit vlastní konverzi obvykle závisí na kontrole a maržích. Odeslání 3,2metrového jumbo role do externího zpracovatele zvyšuje náklady na dopravu, manipulaci a druhou vrstvu marže a zpožďuje to, že se hotové role dostanou k zákazníkovi.
Vlastní konverze zkracuje dodací lhůty a umožňuje zakázky na zakázku, jejichž outsourcing by byl neekonomický. Také udržuje viditelné problémy s kvalitou: pokud se role špatně navíjí, operátor linky to vidí ve stejné směně a může opravit příčinu proti proudu. Outsourcing zůstává rozumný u zkoušek, velmi malých objemů nebo produktů, které vyžadují specializované funkce používané jen příležitostně.
- Kontrola dodací lhůty —převeďte dnešní produkci ještě dnes místo fronty u třetí strany.
- Zachování výtěžku —zachyťte odpad oříznutí hran a počáteční odpad pro vnitropodnikové opětovné použití tam, kde to linka dovolí.
- Vlastní objednávky —přijímejte objednávky v maloobchodní šířce od 50 mm výše, aniž byste museli vyjednávat o minimuch převaděče.
- Kvalitní zpětná vazba —převod defektů přímo na parametry předcházejícího procesu.
Kontrola kvality a tolerance při konverzi
Kvalita převodu se měří v milimetrech a gramech. Tolerance šířky pro hygienické a utěrky je typicky ±1 až ±2 mm. Průmyslové plstěné výrobky mají běžně ±3 mm. Hustota role je vyjádřena jako cílový rozsah pevnosti, kontrolovaný měřením hmotnosti role, průměru a kontaktního tlaku. Přímost hran je vizuálně kontrolována; tvar přesýpacích hodin nebo zvonu naznačuje problém s napětím, který se bude jen zhoršovat, když role roste.
Plýtvání při přeměně není nikdy nulové, ale je kontrolovatelné. Níže uvedená tabulka ukazuje, kde se tento odpad obvykle vyskytuje na dobře vedené lince:
Automatizace snižuje podíl odpadu závislý na člověku. Automatickyká výměna role, přednastavené počítání délky a automatické nastavení napětí snižují ztrátu při výměně role, která je druhým největším přispěvatelem. Rozdíl mezi 15minutovou manuální výměnou role a 3minutovou automatickou výměnou přidává smysluplné produktivní hodiny během směny.
Na co se zaměřit při nákupu vybavení pro přestavbu
Nákup zařízení pro přestavbu začíná přizpůsobením stroje sortimentu výrobků. Linka, která bude provozovat převážně utěrky, má jiné požadavky než linka, která každý den provozuje jehlou vpichované role geotextilie.
- Rychlostní kompatibilita —konverzní linka by měla držet krok s nejpomalejší výrobní linkou, která ji zásobuje.
- Rozsah šířky —zkontrolujte minimální a maximální použitelnou šířku, nejen maximální šířku obložení.
- Kapacita průměru role —ujistěte se, že odvíjecí stojan zvládne závaží jumbo rolí, která skutečně vyrábíte.
- Kontrola napětí —Hledejte nezávislé napínací zóny s rychlou odezvou, protože lehké a těžké látky se chovají odlišně.
- Úroveň automatizace —automatické nakládání jádra, spojování a výměna rolí přímo snižují nejvyšší mzdové náklady na lince.
- Energie a údržba —porovnat účinnost motoru, intervaly výměny kotoučů a přístup k opotřebitelným dílům.
Zkušenosti dodavatelů jsou při přestavbě důležitější než u jiných segmentů linky, protože problémy s přeměnou jsou obvykle diagnostikovány napříč hranicí mezi hlavní linkou a dokončovacím zařízením. Changshu Hongyi Nonwoven Machinery je jedním z příkladů dodavatele s více než 20 lety výroby netkaných strojů a zařízení instalovaných ve více než 20 zemích, včetně Mexika, Brazílie, Turecka, Egypta, Bangladéše a Vietnamu. Tato šíře pomáhá, když musí být linka vyladěna pro různé suroviny, podnebí a úrovně dovedností operátora.
Než se zavážete, projděte si nejnovější informace dodavatele novinky z oboru a odkazy na případy, které potvrzují, že aktivně budují a podporují řady ve vašem produktovém sektoru, spíše než prodávají jednorázové prototypy.
Často kladené otázky o zpracování netkaných textilií
Je zpracování netkaných textilií stejné jako výroba netkaných textilií?
Ne. Výroba vyrábí samotnou tkaninu prostřednictvím tvorby rouna a spojování; převádění transformací vyrobených rolí na dimenzované, vinuté, řezané nebo hotové výrobky. Výroba určuje vlastnosti tkaniny, zatímco konverze určuje formát produktu a použitelnost.
Jaké tolerance šířky jsou reálné pro nařezané role netkané textilie?
Pro hygienické výrobky a utěrky je typická tolerance šířky ±1 až ±2 mm. U těžších průmyslových plstí a geotextilií je běžnější ±3 mm. Tolerance závisí na hmotnosti tkaniny, kvalitě hran a stabilitě odvíjecího napětí.
Dokáže jedna konverzní linka zvládnout různé typy netkaných textilií?
Ano, v mezích. Dělicí linka může obvykle zpracovávat vpichované, tepelně pojené a vzduchem ložené tkaniny, když je možné nastavit typ čepele, nastavení napětí a parametry navíjení. Velmi lehké z taveniny foukané tkaniny a těžké tuhé plsti mohou vyžadovat různé systémy nožů nebo povrchy navíjecích válečků.
Jaké jsou největší skryté náklady na konverzi?
Dvě nejvíce podceňované náklady jsou prostoje při výměně role a odmítnuté role při spuštění. Obojí je přímo redukováno automatickou výměnou role a opakovatelným řízením napětí, což je důvod, proč se tyto funkce rychle vyplatí na linkách s častými změnami produktu.


