

Vpichovaná polypropylenová geotextilie o hmotnosti 200 g/m² vypadá jako hustá plsť. Nemá žádné osnovní příze a žádné útkové příze. Jeho síla pochází z tisíců ostnatých jehel, které protahují vlákna plstí, dokud se nezapletou. Krátká odpověď na to, jak se netkaná geotextilie vyrábí, je tato: střižová vlákna se otevírají, mísí, mykají do rouna, křížově lapují do plsti, mechanicky nebo tepelně spojují a navíjejí do role. Vpichované geotextilie, tahoun pro separaci, filtraci a drenáž, spoléhají hlavně na mechanické spojení.
Toto rozlišení je důležité ve fázi nákupu. Pokud zadáte netkanou geotextilii pouze podle hmotnosti na jednotku plochy, můžete přehlédnout proměnné, které rozhodují o tom, zda role bude fungovat na poli: směs vláken, rovnost tkaniny, hustota jehly a podmínky tepelného tuhnutí. Výrobní postup vysvětluje, proč se dvě role se stejnou etiketou 200 g/m² mohou chovat odlišně.
Základní odpověď: Čtyři fáze, ne tkalcovský stav
Výroba netkané geotextilie probíhá ve čtyřech širokých fázích. Každý stupeň může být provozován jako samostatný stroj nebo propojen do souvislé linky.
- Tvorba webu: vlákna se otevírají, mísí, mykají a křížově lapují do jednotné plsti.
- Lepení webu: plsť je vpichována, tepelně pojena nebo chemicky pojena, aby spojila vlákna dohromady.
- Dokončení: tkanina může být tepelně fixována, kalandrována, rozřezávána nebo povrchově upravována.
- Navíjení a kontrola: hotová geotextilie se navine, otestuje a zabalí.
Vpichování jehlou dominuje mnoha druhům geotextilií, protože vytváří silnou, porézní strukturu s dobrou permitivitou a odolností proti propíchnutí. Proces se netkne; zaplétá se to.
Fáze 1: Otevření a promíchání balíků vláken
Většina vpichovaných geotextilií začíná polypropylenovým nebo polyesterovým staplovým vláknem. Vlákno přichází ve stlačených balících. Otvírač balíků láme balíky na chomáče. Otvírací stroje pak tyto chomáče oddělí, takže vlákna mohou být konzistentně smíchána s přísadami, barvivy nebo recyklovanými vlákny. Mísení je místo, kde je nastaven recept. Například směs 70/30 panenského a recyklovaného materiálu musí být kontrolována hmotností, nikoli okem, jinak se bude hotová role lišit v síle a velikosti pórů.
Velké dávkové mísiče jsou běžné na geotextilních linkách, protože tlumí malé chyby vážení. Pokud se váš poměr směsi posune, můžete to později vidět jako slabá místa, nekonzistentní tloušťku nebo filtrační otvory. Článek o jak funguje stroj na míchání vláken podrobněji vysvětluje mechanickou stránku.
Důležitá je také vlhkost. Vlhké vlákno může přemosťovat žlab, zatímco příliš suché vlákno může vytvářet statickou elektřinu a létat. Operátoři obvykle vyvažují intenzitu otevírání proti poškození vláken: příliš malé otevření zanechává shluky, příliš mnoho vytváří krátká vlákna a prach.
Fáze 2: Mykání, křížení a jednotnost webu
Otevřená směs se přivádí do mykacího stroje. Mykací drát otevře chomáče do jednotlivých vláken, poněkud je vyrovná ve směru stroje a vytvoří tenký pás. V tomto bodě je web choulostivý. Křížový lapač pak přehne pás tam a zpět na dopravník, aby se vytvořila silnější plsť. Počet záhybů, rychlost podávání a poměr tahu určují hmotnost a šířku plsti.
Zde se skutečně vyrábí hmotnost na jednotku plochy. Pokud se podávání karty mění, křížový překrývač to nemůže opravit. Pokud je napětí křížového pásu nerovnoměrné, může být rouno na jednom okraji těžší. Cíl 200 g/m² s tolerancí ±5 % umožňuje výkyv 10 g/m² přes roli; přísnější projekty mohou vyžadovat ±2 % až ±3 %. Tento rozdíl je často viditelný ve výkonu filtrace a pevnosti švu.
Ilustrativní rozsahy použití. Konečná specifikace závisí na typu vlákna, hustotě jehly a návrhu projektu.
Fáze 3: Děrování jehlou: Jak látka získává svou pevnost
Plsť vstupuje do jehlovacího stroje. Tisíce ostnatých jehel jsou upevněny na jehelních deskách. Jak se desky pohybují nahoru a dolů, jehly pronikají plstí a ostny přenášejí chomáče vláken z horního povrchu dolů a naopak. Výsledkem je spíše trojrozměrné zapletení vláken než tkaná struktura. Toto je krok, který dává netkané geotextilii její pevnost v tahu, odolnost proti propíchnutí a rozměrovou stabilitu.
Klíčová nastavení zahrnují měřidlo jehly, tvar hrotu, hloubku průniku, hustotu jehly a zdvihy za minutu. Běžnou úpravou je hustota jehel: příliš málo úderů zanechává volnou, chlupatou tkaninu s nízkou pevností; příliš mnoho úderů může poškodit vlákna, vytvořit díry a snížit prodloužení. Pro daný druh geotextilie se vzor jehly a rychlost linky obvykle nastavují ze vzorku, který prošel zkouškami tahu, propíchnutí a propustnosti.
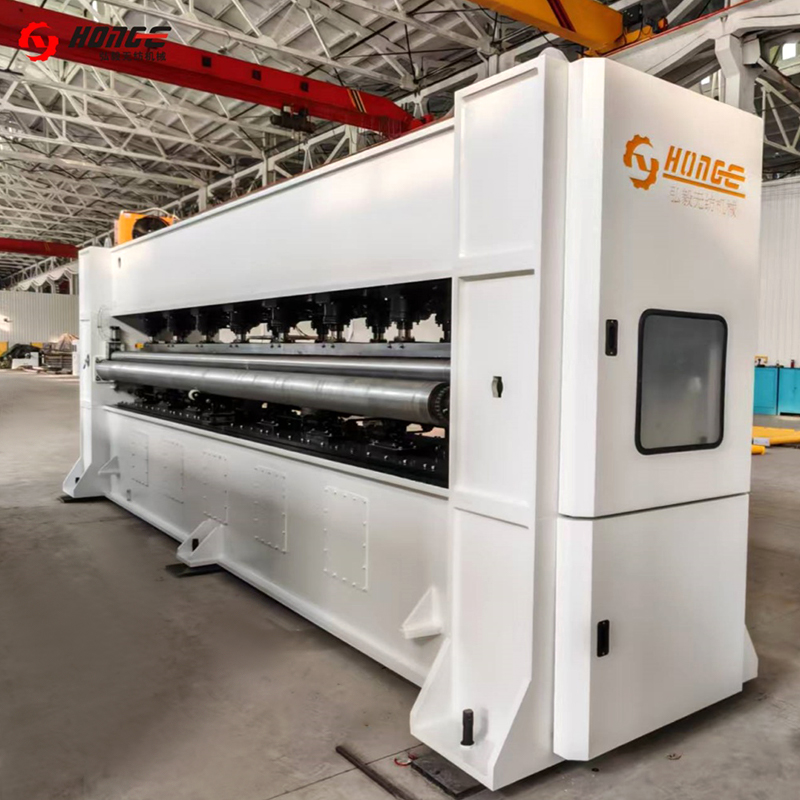 Jehlový děrovací stroj HYZC Tento netkaný stroj se používá pro vyztužení a povrchovou úpravu netkaných textilií. Můžeme vyrobit kompletní řadu jehlových stavů, abychom uspokojili požadavek... Zobrazit produkt →
Vpichování jehlou také ovlivňuje velikost pórů. Čím více jsou vlákna zapletena, tím menší má tendenci se zdánlivá velikost otvoru zmenšovat, i když stále dominuje jemnost vlákna a hmotnost plsti. Proto dvě vpichované geotextilie se stejným polymerem mohou mít odlišné filtrační chování.
Fáze 4: Dokončení, nastavení tepla a navíjení
Po vpichování může tkanina projít tepelnou vypalovací pecí nebo kalandrem. Tepelné vytvrzení může stabilizovat rozměry, snížit smrštění a upravit hladkost povrchu. U geotextilií používaných v exponovaných aplikacích se UV stabilizátory obvykle přidávají ve fázi vláken nebo míšení, než aby se na ně později nanášely. Následuje rozřezávání a ořezávání okrajů, poté se látka navíjí do rolí s kontrolovaným tahem.
Navíjení vypadá jednoduše, ale vytváří svá vlastní rizika kvality. Pokud je napětí příliš nízké, může se role během přepravy vysunout. Pokud je napětí příliš vysoké, tkanina se může natáhnout a ztratit své stanovené prodloužení. Průměr role, velikost jádra a metoda spojování by měly být dohodnuty před odesláním, zejména u projektů, které vyžadují nepřetržitou instalaci.
Proměnné kvality, které mění hotovou geotextilii
Níže uvedená tabulka propojuje každou fázi výroby s proměnnou, která nejčastěji rozhoduje o tom, zda hotová role odpovídá specifikaci.
| Jeviště | Hlavní ovládání | Typický cíl | Riziko při ignorování |
|---|---|---|---|
| Otevírání a mísení vláken | Poměr směsi, stupeň otevření, vlhkost | ±1 % až ±2 % hmotnosti pro kritické směsi | Variabilní síla, barva a velikost pórů |
| Mykání | Rovnoměrnost webu, orientace vláken | ±3% až ±5% hmotnostní variace | Tenká místa a filtrační otvory |
| Křížové překrývání | Hmotnost batt, šířka, počet přehybů | ±2 % až ±3 % hmotnosti na jednotku plochy | Těžké okraje a nerovné rohlíky |
| Děrování jehlou | Hustota, hloubka, typ jehly | Specifické pro aplikaci; potvrdit vzorkem | Nízká pevnost v tahu nebo poškození vlákna |
| Nastavení tepla a navíjení | Teplota, napětí, průměr role | ±2°C a ±2% napětí tam, kde je specifikováno | Smršťovací, natahovací nebo teleskopické role |
Jak se proces mění od vzorku po výrobní linku
Laboratorní vzorek může být vyroben na malé kartonové a jehlové jednotce, ale výroba vyžaduje přizpůsobené rychlosti a napětí na lince. Fáze otevírání, míšení, mykání, křížového lapování a jehlování musí být dimenzovány tak, aby myka mohla podávat křížový lapovač, aniž by jej vyhladověla, a jehlový stav mohl běžet v požadované hustotě bez přetížení vláken.
Zde se výběr zařízení stává otázkou procesu, nikoli pouze otázkou stroje. Filtrační geotextilie o hmotnosti 200 g/m² může vyžadovat těsnější stejnoměrnost pásu než výztužná plsť o hmotnosti 500 g/m². Šňůra, která běží na obou třídách, potřebuje nastavitelné poměry tahu, vzory jehelních desek a napětí vinutí. Changshu Hongyi Nonwoven Machinery dodává zařízení na výrobu netkaných textilií již více než 20 let, včetně otvíracích a mísících strojů, mykacích strojů, křížových lapačů, jehlovacích strojů a kompletních linek na vpichování plsti a geotextilie. Můžete zkontrolovat širší zařízení na výrobu netkaných textilií rozsah, pokud porovnáváte jednotlivé stroje s plnou řadou.
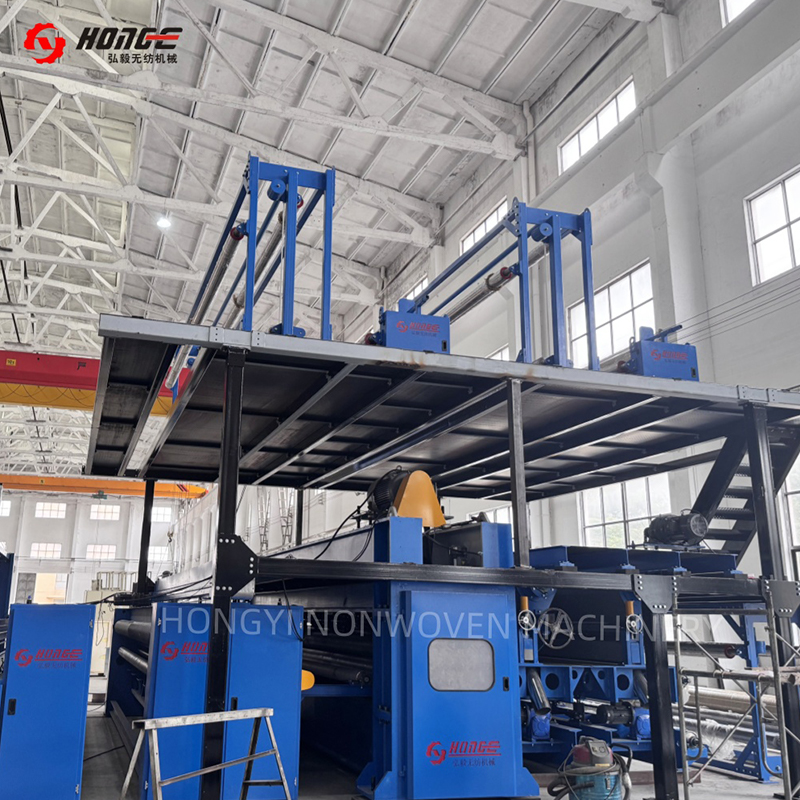 Výrobní linka na děrování plsti HYL Tato výrobní linka na vpichování plsti se používá k výrobě odolných a všestranných netkaných textilií pro aplikace v automobilovém průmyslu, filtraci, geotextiliích, izolačních... Zobrazit produkt →
FAQ: Jak se vyrábí netkaná geotextilie
Je netkaná geotextilie vyrobena z recyklovaného plastu?
Ano. Lze použít recyklovaný polypropylen a polyester, ale vstup musí být tříděný a konzistentní. Změny toku taveniny nebo délky vlákna mohou změnit chování vpichování a konečnou pevnost.
Jaký je rozdíl mezi vpichovanou a tepelně spojovanou geotextilií?
Vpichovaná geotextilie je pojena mechanickým zapletením, takže bývá silnější a poréznější. Tepelně vázaná geotextilie využívá tepelnou fúzi, která může produkovat tenčí, pevnější tkaninu s různými filtračními vlastnostmi.
Kolik jehel používá jehlový děrovací stroj?
Jehelní deska pojme tisíce jehel. Důležitým číslem není samotný celkový počet, ale hustota jehly na jednotku plochy, hloubka průniku a zdvihy za minutu.
Může stejná řada vyrobit různé hmotnosti geotextilie?
Ano. Operátoři mění rychlost podávání vlákna, počet přehybů křížového lapače, hustotu jehly a rychlost linky. Každá změna by měla být ověřena hmotností na jednotku plochy, zkouškami tahu, proražení a propustnosti.
Způsob, jakým se netkaná geotextilie vyrábí, spočívá v jednom principu: vytvořte stejnoměrnou vláknitou síť a poté ji zamotejte do stabilní tkaniny. Výběr vlákna nastavuje chemickou a UV základní linii. Mykáním a křížovým lapováním se nastavuje hmotnost a rovnoměrnost. Propichování jehlou nastavuje pevnost a strukturu pórů. Dokončení a navíjení chrání tyto vlastnosti během instalace. Pokud specifikujete geotextilní linku, porovnejte procesní okno v každé fázi, nikoli pouze typový štítek stroje.


