

Linka vpichované geotextilie ve středně velké továrně začala po pravidelné údržbě vyrábět role se světlými a tmavými pruhy. Receptura se nezměnila, nastavení karet zůstalo nedotčeno a jehlový stav nevykazoval žádné závady. Manažer závodu měl nejprve podezření na kartu, ale skutečná chyba byla 20 metrů proti proudu: mísicí komora se vyprazdňovala rychleji než cyklus vrstvení, takže síť byla napájena čerstvým, špatně zprůměrovaným vláknem. Obnovení normálního výkonu trvalo celou směnu a tři snížené válce.
Promíchání vláken se na hotové látce neprojeví jako jediná vada. Projevuje se jako nejasné pruhy, hraniční zkoušky tahem, rozdíly v odstínech a nepředvídatelná spotřeba drahých spojovacích vláken. Řešení začíná pochopením toho, jak míchání funguje, jak jej měřit a které volby zařízení jej skutečně vylepšují. To je přesně to, co pokrývá tato příručka, s praktickými kontrolami, které můžete použít na své vlastní lince.
Proč míchání vláken rozhoduje o kvalitě netkané textilie
Rovnoměrnost směsi vláken vstupující do mykadla je nejsilnějším ukazatelem stejnoměrnosti látky opouštějící navíječku. Všechno, co se stane později, mykání, lapování, jehlování nebo tepelné spojování, může pouze přeskupit vlákna, která přijme; žádný z těchto kroků nemůže napravit nesprávný poměr.
Tři důsledky špatného promíchání se projeví přímo v konečné látce:
- Konzistence barev. V barevných netkaných textiliích tvoří vlákna nesoucí pigment často pouze 2 až 5 procent směsi. Posun o jeden procentní bod stačí k vytvoření viditelného rozdílu odstínů mezi rolemi, zejména u světlých a pastelových barev.
- Kvalita lepení. U tepelně pojené vaty musí nízkotavitelné polyesterové vlákno dosáhnout každé části tkaniny ve stejném poměru. Místní předávkování vytváří tvrdé, lesklé skvrny; lokální poddávkování zanechává oblasti, které se během tepelného zpracování zhroutí.
- Mechanická uniformita. Pevnost v tahu, tažnost a hustota povrchu se řídí směsným poměrem. Když se mix CV posune, výsledky testů se stávají pro zákazníka obtížně obhajitelné.
To je důvod, proč zkušení linioví manažeři sledují kolísání poměru směsi na začátku vlasce, nikoli pouze látku u navíječe. Jednoduchý způsob, jak vizualizovat účinek každé fáze procesu, je sledovat odchylku poměru směsi od cíle; níže uvedená tabulka ukazuje ilustrativní příklad založený na typické praxi mlýna.
Obrázek 1. Jak se odchylka poměru směsi zužuje přes čáru (ilustrativní příklad; nižší je přesnější)
Míchání a míchání: dva termíny, jeden cíl
V textilní terminologii mísení obvykle znamená kombinování vláken stejného typu, ale různých jakostí, například dvě polyesterové sponky různého denieru nebo dvě výrobní šarže stejné suroviny. Míchání znamená kombinování různých typů vláken, jako je polyester s viskózou nebo polypropylen s nízkotavitelným spojovacím vláknem. V závodě na výrobu netkaných textilií linka provádí obojí, často ve stejném zařízení.
Rozdíl není akademický. Ovlivňuje to, jak nastavíte rozložení balíku, jaké dávkovací zařízení potřebujete a jakou úroveň opakovatelnosti požadujete od dodavatele stroje. Pokud váš produkt musí například splňovat přísný obsah vláken s nízkou teplotou tání, bude požadavek na přesnost míchání mnohem přísnější, než když potřebujete zprůměrovat pouze dva druhy stejného polymeru.
Pokud je strojní zařízení za tímto krokem pro vás nové, tento přehled jak funguje stroj na míchání vláken vysvětluje srozumitelným jazykem sekvenci zařízení.
Jak funguje míchání vláken v typické netkané lince
Míchání vláken začíná u balíku a končí u podávání karet. Zahrnuje pět fází a každá z nich má měřitelný vliv na výslednou uniformitu. Níže uvedená sekvence je typická pro linky se střižovými vlákny vyrábějící vpichovanou plsť, tepelně pojenou vatu nebo vzduchem kladené produkty.
| Jeviště | Co se děje v této fázi | Hlavní vliv na kvalitu míchání |
|---|---|---|
| Otevírání balíku | Slisované balíky se lámou na volné chomáče bez nadměrného poškození vláken. | Konzistentní velikost chomáčů zabraňuje velkým shlukům vstoupit do dalších fází. |
| Předem jemné otevírání | Shluky se dále redukují a lze oddělit těžké nečistoty. | Menší trsy umožňují přesnější dávkování a rychlejší prolnutí. |
| Vážení and metering | Každá složka je přiváděna řízenou rychlostí pomocí vážicího pásu nebo vážicí misky. | Přesnost poměru míchání závisí téměř výhradně na této fázi. |
| Mísící komora | Vrstvené vlákno se skladuje a vytahuje vertikálně, aby se zprůměrovaly krátkodobé změny. | Doba průměrování vyhlazuje výkyvy od otevírací linie. |
| Přeprava a krmení | Otevřená a smíšená vlákna jsou dopravována do mykacího stroje nebo formovače pásu ve stabilní hustotě. | Stabilní hustota podávání chrání kartu před přepětím a hladem. |
Ve fázi jemného otevírání určuje stupeň otevření přímo hranici toho, čeho může mixér dosáhnout. A Předjemný otvírač HYKS je výhodné, když samotný otvírač balíků zanechává chomáče, které mají ještě několik gramů hmotnosti; na moderních vlascích je zmenšení velikosti chomáčů v tomto bodě jedním z nejlevnějších vylepšení kvality, které můžete udělat.
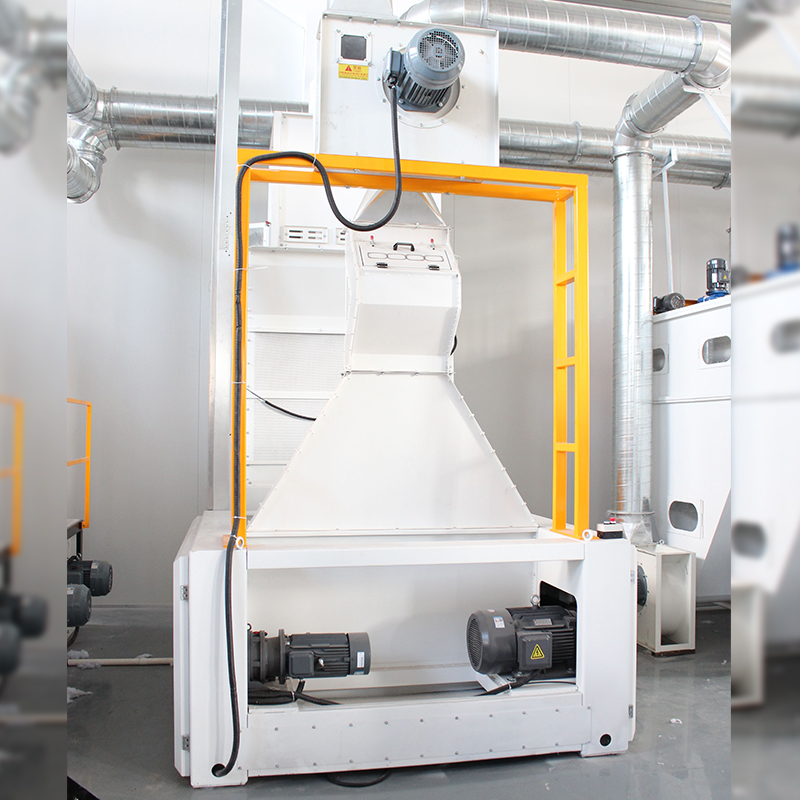 Dodavatel a velkoobchodní prodej před a jemných otvíráků | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. je čínský dodavatel a výrobce strojů pro předotvírač a jemný otvírák. Modulární, certifikovaný CE,... Zobrazit produkt →
Samotný mixér může mít různé podoby. V vpichovaných a tepelně pojených liniích a velkokomorový mixér ukládá vlákno ve svislých vrstvách a odebírá je ze dna pomocí mřížky nebo bubnu s hroty. Vertikální řez zprůměruje variace, ke kterým došlo během minut, které trvalo naplnění komory. Toto je nejspolehlivější způsob stabilizace směsi, když receptura obsahuje jednu dominantní složku.
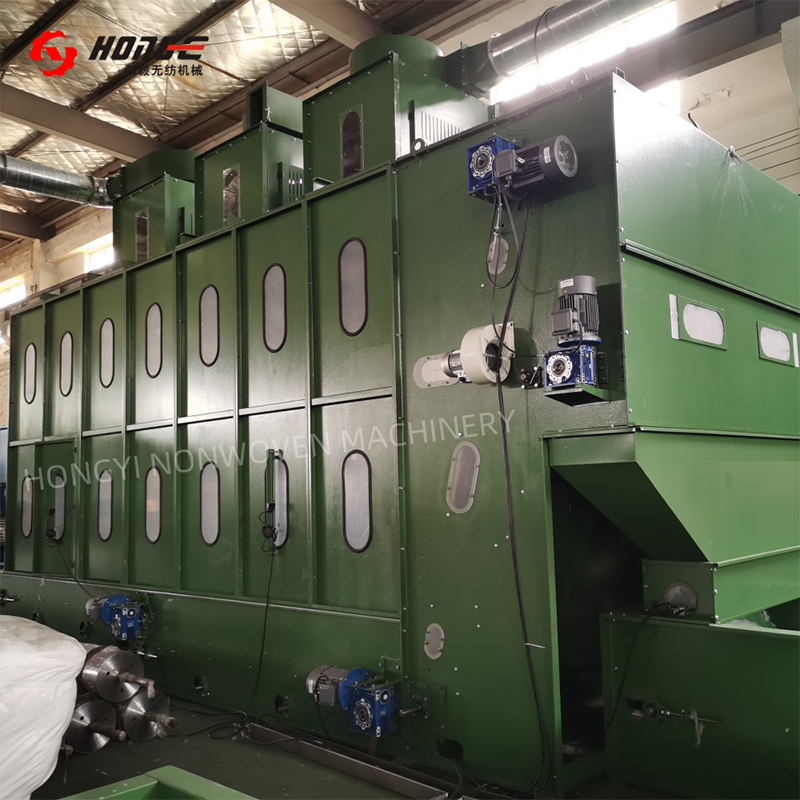 Dodavatel netkaných velkokomorových mixérů | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. je čínský dodavatel a výrobce netkaných velkokomorových míchacích strojů. 15–37 m³, CE certifikace... Zobrazit produkt →
Můžete dokázat, že je směs dostatečně dobrá?
Stupeň smíchání se vždy měří variací, nikoli průměrem. Šňůra může dosáhnout cílového poměru směsi za hodinu a přesto produkovat špatnou látku, protože směs byla v průměru správná, ale nerovnoměrná v každém dvouminutovém okně. To je důvod, proč je klíčovou metrikou variační koeficient (CV) poměru směsi, ideálně měřený na krátkých délkách pásu.
V praxi používají mlýny čtyři úrovně kontroly:
| Metoda | Co měří | Typická úroveň přijetí |
|---|---|---|
| Vizuální kontrola webu | Pruhy, stínové skvrny, shluky | Žádné viditelné pruhy nebo barevné shluky při standardním osvětlení |
| Záznamy o pokládání a vážení balíků | Dlouhodobá přesnost poměru | Hlavní složka v rozmezí /-1,5 % cíle za směnu |
| Laboratorní analýza směsí | Skutečný hmotnostní obsah vlákniny | V rozmezí /-2 % receptury pro každou složku |
| On-line senzory (NIR, barevné) | Krátkodobé variace napříč webem | CV 3 % nebo méně na 100 m látky |
Když hodnotíte novou míchací linku, požádejte dodavatele o údaje CV, nikoli pouze údaje o kapacitě. Požádejte také o zkušební provoz, který simuluje realistický nejhorší případ, jako je přechod z tmavé na světlou barvu, protože chování mixéru při čištění je stejně důležité jako jeho přesnost v ustáleném stavu. Jedná se o běžnou past na nákup a je levnější ji zjistit během přejímacího testování než ve výrobě.
Proč míchání stále selhává ve výrobě
I dobře navržené linky ztrácejí kvalitu míchání. Terénní zkušenosti s netkanými rostlinami ukazují na malý soubor opakovatelných příčin. Níže je uveden přibližný podíl každé příčiny v typických případech odstraňování problémů; procenta jsou ilustrativní a jsou založena na distribuci, která se obvykle vyskytuje v záznamech služeb, spíše než na publikovaném standardu.
- Nedostatečné otevření (35 %)
- Vážení errors (25%)
- Krátká doba mixování (20 %)
- Špatné uložení balíku (12 %)
- Nahromadění a opotřebení (8 %)
- Nedostatečné otevření. Když je otevírání balíků nebo jemné otevírání hladověno při vysokém výkonu, mixér přijímá příliš velké chomáče a žádný mixér nedokáže vytvořit jednotnou směs z nerovných stavebních bloků.
- Vážení and metering errors. Unášené váhy, zablokované skluzy vláken a pneumatická doprava, která přitlačuje vlákno proti odměřovacím zařízením, to vše zkresluje signál hmotnosti. Tyto chyby mají tendenci být přerušované, což ztěžuje jejich detekci než konstantní posun.
- Krátká doba míchání. Operátoři zvyšují průchodnost a postupně snižují cyklus plnění komory, dokud se na produktu nezačnou objevovat pruhy. Řešením je udržet naměřenou dobu zdržení uvnitř mixéru v rozmezí doporučeném výrobcem.
- Špatné uložení balíku. Šarže přírodních vláken se liší jemností, délkou a vlhkostí; pokud plán rozmístění tyto rozdíly nerozloží rovnoměrně, objeví se krátkodobé kolísání poměru.
- Stavění a opotřebení. Nahromaděná vlákna v rozích potrubí a na opotřebovaných mřížkách se nakonec uvolní jako břečky a vytvoří v síti místní shluky.
Co zkontrolovat před nákupem míchacího zařízení
Míchací zařízení se zřídka kupuje jako jeden stroj; kupuje se jako součást řady a výběr musí být proveden podle konečných požadavků na tkaninu. Ponechte si tyto body na kontrolním seznamu:
- Počet složek a rozsah poměrů. Dvousložková linka se stabilními poměry může používat jednoduchou komoru; linka, která často mění receptury, potřebuje flexibilnější dávkování a rychlejší čištění.
- Forma vlákna. Délka sponky, denier, zvlnění a objemová hustota mění, jak se chomáče otevírají a jak procházejí kanálky. Stroj, který vyhovuje polyesterovým sponkám o síle 6 denier, se může chovat jinak s vláknem s vysokou pružností a nízkou hustotou.
- Propustnost. Objem mixéru musí odpovídat rychlosti linky. Většina mísicích komor je navržena pro 10 až 30 minut pobytu; pokud dodavatel cituje mnohem méně, požádejte o očekávaný životopis při plném výkonu.
- Automatizace a data. Vážící pásy, frekvenční měniče a PLC receptury přeměňují mechanický mixér na opakovatelný procesní nástroj.
- Čistitelnost. Doba změny barvy závisí na hladkých vnitřních površích, přístupných čisticích dvířkách a schopnosti rychle vyčistit komoru.
Pro kontinuální míchání dvou nebo tří složek, vyhrazený stroj na míchání vláken kombinuje odvažovací nebo objemový posuv s aktivními mísícími prvky, takže směs je při pohybu směrem ke kartě homogenizována. Tato konfigurace vyhovuje liniím, které potřebují stabilní směs v kompaktním půdorysu.
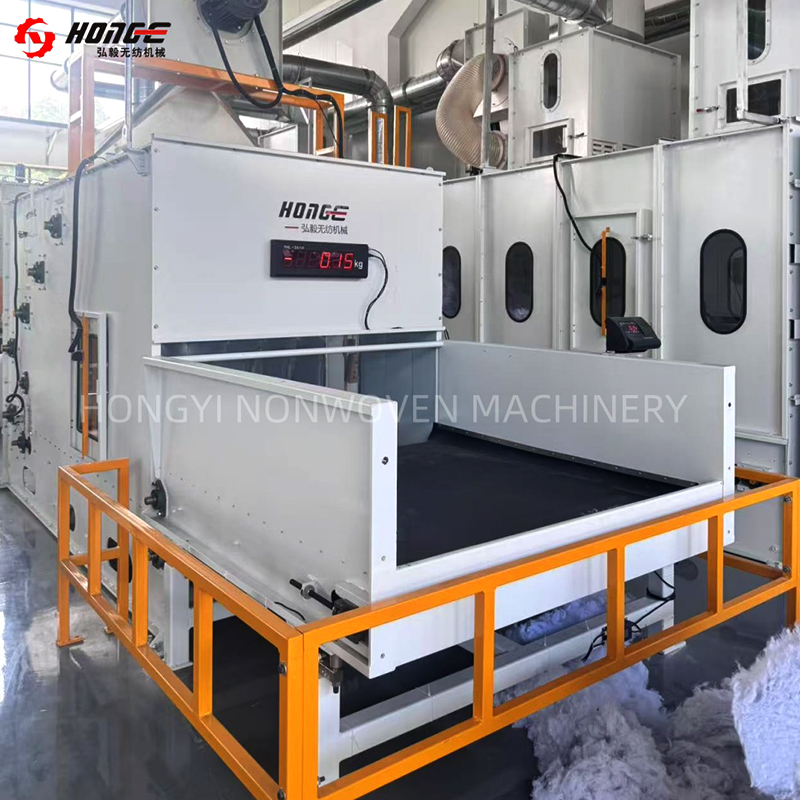 Dodavatel a vývozce strojů na míchání vláken | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. je dodavatel a výrobce strojů na míchání vláken v Číně. Proporcionální vážení, CE certifikace... Zobrazit produkt →
Kromě samotného stroje zhodnoťte dodavatele. Výrobce s více než 20 lety zkušeností s netkanými stroji a několika instalacemi v zahraničí vás pravděpodobněji podpoří doporučeními procesu, referenčními liniemi a náhradními díly během uvádění do provozu. Požádejte o nejbližší referenční instalaci, která provozuje produkt podobný vašemu, a zkontrolujte směs CV, kterou můžete očekávat při plném výkonu.
Často kladené otázky o míchání vláken
Jaký je rozdíl mezi strojem na míchání vláken a velkokomorovým mixérem?
Velkokomorový mixér pracuje v dávkovém cyklu: vytváří vertikální vrstvy a pak je řeže, přičemž průměruje variace během několika minut. Stroj na míchání vláken míchá kontinuálně v jednom průchodu pomocí míchacích prvků nebo proudu vzduchu a je obvykle umístěn za vážní částí. Mnoho linek používá obojí: jedna pro průměrování, jedna pro konečnou homogenizaci.
Kolik času setrvání v mixéru stačí?
Záleží na počtu komponentů a tolerovaném CV, ale 10 až 30 minut je běžný návrhový rozsah pro staplové netkané linky. Pokud komora poskytuje méně než 10 minut při maximálním výkonu, otestujte CV směsi před přijetím návrhu.
Lze recyklovaná vlákna smíchat ve stejném zařízení?
Ano, ale recyklovaná vlákna potřebují před vstupem do mixéru další otevření, protože jsou zapletená a mohou obsahovat tvrdé částice. Jemný otvírač proti proudu snižuje riziko shluků a chrání dávkovací zařízení. Rovněž by měl být sledován poměr recyklovaného obsahu ve směsi, protože jeho objemová hmotnost se liší více než u přírodní vlákniny.
Proč se pruhy objevují až po změně barvy?
Zbytková vláknina z předchozí receptury zůstává v kanálech, rozích komor a na plochách mřížky. Během dalšího receptu se postupně uvolňuje a objevuje se jako pruhy. Linky, které často mění barvy, by měly být navrženy s hladkým vnitřkem potrubí, rychle proplachovacími komorami a přístupnými čisticími dvířky.
Míchání vláken není nejsložitější částí netkané linky, ale je to část, která určuje, zda zbytek linky může běžet na svůj skutečný potenciál. Když se objeví další problém s kvalitou, zkontrolujte nejprve směs. Konec balíku linky vám obvykle řekne, co se navíjecí konec chystá vyrobit.


